هیچ محصولی در سبد خرید نیست.
دسته بندی محصولات
- فروشگاه
- قطعات الکترونیکی DIP
- قطعات الکترونیکی SMD
- ابزار آلات
- کابل
- انواع ترمینال
- کانکتور
- ماژول
- فیبر های مدار چاپی
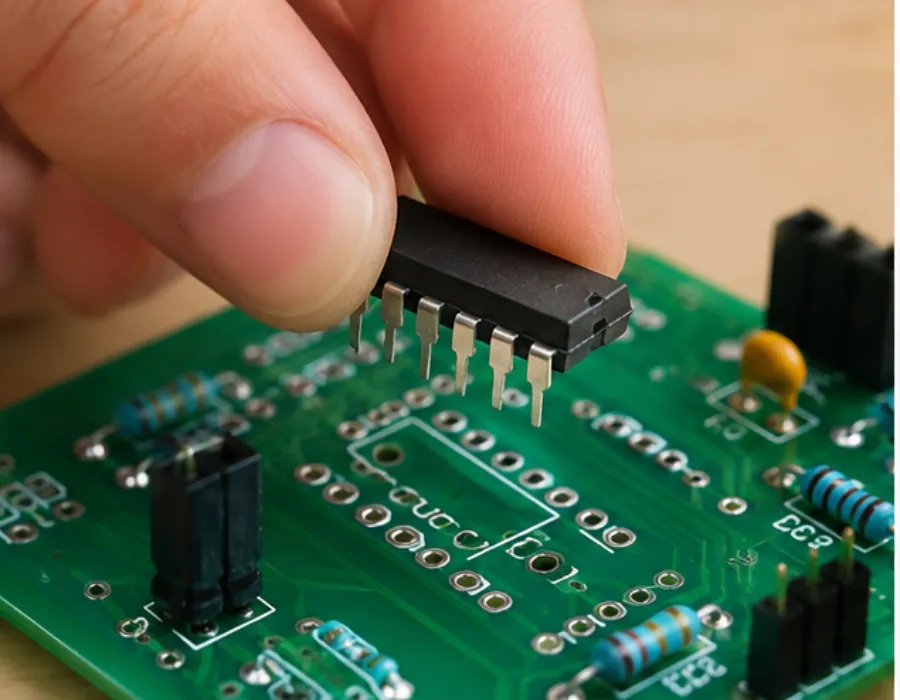
اگر تا به حال یک برد الکترونیکی را تعمیر یا مونتاژ کرده باشید، احتمالاً با قطعاتی روبهرو شدهاید که پایههای آنها از سوراخهای برد عبور میکند و از سمت دیگر لحیم میشود. این روش که به نام مونتاژ DIP یا Through-Hole شناخته میشود، هنوز هم برای نصب آیسیهای پایهدار، کانکتورها، رلهها و بسیاری از قطعات الکترونیکی کاربرد دارد.
در مونتاژ قطعات DIP، فقط قرار دادن قطعه در جای درست کافی نیست. جهت نصب، فرم پایهها، کیفیت لحیمکاری و بررسی اتصالهای نهایی هم اهمیت دارند. اگر هر مرحله بهدرستی انجام نشود، ممکن است برد با اتصال ناقص، اتصال کوتاه یا حتی آسیب قطعه مواجه شود. در ادامه، مراحل مونتاژ قطعات DIP روی برد را از آمادهسازی تا کنترل نهایی بررسی میکنیم.
پیش از شروع مونتاژ، ابتدا PCB یا برد مدار چاپی را بررسی کنید. محل نصب قطعات باید با نقشه مونتاژ و علائم چاپشده روی برد مطابقت داشته باشد. شماره قطعات، علامت پایه اول آیسیها، قطبیت دیودها و خازنهای قطبدار و جهت کانکتورها را مشخص کنید. این بررسی اولیه از بسیاری از خطاهای رایج جلوگیری میکند.
در مرحله بعد، قطعات موردنیاز را با فهرست قطعات یا نقشه مدار تطبیق دهید. مقدار مقاومتها، مدل آیسیها و شماره فنی قطعات باید درست باشد. اگر قطعهای قبلاً استفاده شده یا از برد دیگری جدا شده است، بهتر است پیش از نصب، وضعیت ظاهری و سلامت آن بررسی شود. پایههای خمشده، اکسیدشده یا شکسته ممکن است در نصب و لحیمکاری مشکل ایجاد کنند.
ابزار موردنیاز را نیز آماده کنید؛ از جمله هویه یا ایستگاه لحیمکاری، سیم لحیم مناسب، فلاکس لحیم، سیمچین، پنس و تجهیزات نگهدارنده برد. برای مونتاژ دستی، داشتن نور کافی و تهویه مناسب فضای کار اهمیت دارد. اگر برد دارای قطعات حساس به الکتریسیته ساکن است، رعایت اصول ESD نیز ضروری است.
مونتاژ دستی قطعات DIP معمولاً با جایگذاری قطعات آغاز میشود و پس از ثابت کردن آنها، لحیمکاری پایهها انجام میگیرد. در پایان نیز پایههای اضافی برش داده میشوند و اتصالات از نظر ظاهری و الکتریکی مورد بررسی قرار میگیرند.
در این مرحله، هر قطعه باید در محل مشخصشده روی PCB قرار بگیرد. پایههای قطعه را با سوراخهای مربوط به آن هماهنگ کنید و بدون وارد کردن فشار زیاد، آنها را از برد عبور دهید. اگر پایهها با فاصله سوراخها مطابقت ندارند، ابتدا علت را بررسی کنید؛ فشار دادن قطعه ممکن است پایهها یا بدنه آن را آسیب بزند.
جهت قطعات نیز اهمیت زیادی دارد. در آیسی DIP معمولاً شیار یا علامت روی بدنه، محل پایه اول را مشخص میکند. این علامت باید با نشانه روی برد یا سوکت هماهنگ باشد. دیودها و خازنهای قطبدار نیز باید مطابق علامتهای PCB نصب شوند.
برای قطعاتی که جهت مشخصی ندارند، مانند بسیاری از مقاومتهای معمولی، رعایت قطبیت مطرح نیست؛ با این حال، باید مقدار و محل نصب آنها درست باشد. در این مرحله بهتر است تمام قطعات یک بخش را با نقشه تطبیق دهید تا پیش از لحیمکاری، خطاهای احتمالی اصلاح شوند.
بعد از قرار دادن قطعات، باید از جابهجایی آنها هنگام برگرداندن برد جلوگیری کنید. در مونتاژ دستی میتوان از نگهدارنده برد استفاده کرد یا در صورت نیاز، پایه برخی قطعات را با زاویهای ملایم خم کرد تا قطعه در جای خود بماند.
خم کردن پایهها باید با دقت انجام شود. خم شدید یا تکرار چندباره این کار ممکن است باعث آسیب به پایه یا محل اتصال آن به بدنه قطعه شود. برای آیسیها و قطعاتی که پایههای نزدیک به هم دارند، بهتر است از روش نگهداری مناسب استفاده کنید و پایهها را بیدلیل خم نکنید.
پیش از شروع لحیمکاری، مطمئن شوید قطعات تا حد مناسبی روی برد نشستهاند و جهت آنها درست است. همچنین سطح پدها و پایهها باید عاری از آلودگی شدید باشد. استفاده از مقدار کنترلشده فلاکس لحیم میتواند به بهتر خیسشدن سطوح توسط قلع کمک کند؛ نوع فلاکس باید با فرآیند و مواد لحیمکاری سازگار باشد.
برای لحیمکاری دستی، ابتدا هویه را به دمای مناسب سیم لحیم و قطعه تنظیم کنید. یک دمای ثابت و مناسب برای تمام قطعات وجود ندارد؛ نوع آلیاژ لحیم، اندازه پد، ضخامت برد و حساسیت قطعه روی تنظیم دما اثر میگذارند.
نوک هویه تمیز را طوری به محل اتصال نزدیک کنید که هم پایه قطعه و هم پد PCB گرم شوند. سپس سیم لحیم را به محل اتصال برسانید تا قلع روی پایه و پد پخش شود. بهتر است سیم لحیم مستقیماً با نوک هویه ذوب نشود؛ هدف این است که سطح اتصال به اندازه کافی گرم باشد تا قلع بهخوبی روی آن بنشیند.
پس از تشکیل اتصال مناسب، ابتدا سیم لحیم و سپس هویه را کنار بکشید و اجازه دهید اتصال بدون حرکت سرد شود. مقدار قلع باید به اندازهای باشد که پایه و پد را بهخوبی پوشش دهد، بدون آنکه بین پایههای مجاور پل ایجاد شود.
اگر قلع به سطح اتصال نمیچسبد، اتصال مات و نامنظم میشود یا پایه حرکت میکند، احتمال دارد سطح به اندازه کافی گرم نشده باشد، آلودگی وجود داشته باشد یا فلاکس مناسبی استفاده نشده باشد. در چنین شرایطی بهتر است علت را برطرف کنید، نه اینکه صرفاً قلع بیشتری اضافه کنید. گرمکردن طولانی و مکرر نیز ممکن است به پد یا قطعه آسیب بزند.
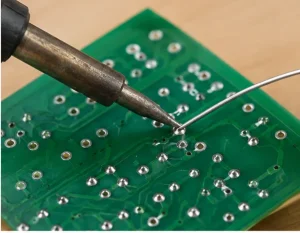
پس از اتمام لحیمکاری و بررسی اتصالها، قسمت اضافی پایهها را با سیمچین مناسب کوتاه کنید. این کار باید به شکلی انجام شود که پایهها نه بیش از حد بلند بمانند و نه برش آنها به اتصال لحیم فشار وارد کند.
هنگام برش، قطعه اضافی پایه ممکن است با سرعت پرتاب شود؛ بنابراین بهتر است از محافظ چشم استفاده کنید و جهت سیمچین را کنترل کنید. پایهها را نزدیک اتصال، اما بدون آسیبزدن به خود اتصال لحیم، کوتاه کنید.
بعد از برش، سطح زیر برد را بررسی کنید تا تکهای از پایه یا قلع آزاد روی آن باقی نمانده باشد. باقیماندن برادههای فلزی میتواند در شرایطی باعث اتصال ناخواسته بین نقاط مدار شود.
وقتی تعداد بردها یا پایههای موردنیاز برای لحیمکاری زیاد باشد، انجام تمام اتصالات با هویه دستی میتواند زمانبر شود. در تولید انبوه، یکی از روشهای رایج برای مونتاژ قطعات پایهدار، لحیمکاری موجی یا Wave Soldering است که در برخی کارگاهها با تجهیزات وان قلع نیز انجام میشود. در این روش، قلع مذاب به قسمت زیرین برد میرسد و پایهها را به پدهای مربوط متصل میکند.
پیش از ورود برد به مرحله لحیمکاری، قطعات در جای خود قرار میگیرند و معمولاً فلاکس روی سطح موردنیاز اعمال میشود. در تجهیزات صنعتی، آمادهسازی حرارتی و شرایط تماس برد با قلع نیز کنترل میشوند تا اتصالها یکنواخت باشند. نوع فلاکس، آلیاژ لحیم و شرایط فرآیند باید با طراحی برد و قطعات سازگار باشند.
این روش برای مونتاژ انبوه میتواند سرعت کار را بالا ببرد، اما به معنی مناسببودن آن برای هر بردی نیست. چیدمان قطعات، فاصله پایهها، حساسیت قطعات به حرارت و طراحی PCB بر نتیجه تأثیر دارند. برای تعداد کم یا تعمیرات، لحیمکاری دستی معمولاً انعطافپذیرتر است؛ اما در تولید تعداد زیاد، استفاده از تجهیزات مناسب میتواند یکنواختی فرآیند را بهتر کند.
بعد از پایان لحیمکاری، هر اتصال باید از نظر ظاهری بررسی شود. یک اتصال مناسب معمولاً پایه را به پد متصل میکند، پوشش قلع یکنواختی دارد و نشانهای از ترک، حفره بزرگ یا تماس ناقص در آن دیده نمیشود. ظاهر اتصال بهتنهایی همه عیبها را آشکار نمیکند، اما بررسی چشمی اولین مرحله کنترل کیفیت است.
به دنبال پل قلع بین پایههای مجاور، پایه لحیمنشده، قلع بیش از حد و اتصالهایی باشید که پایه در آنها حرکت میکند. اگر اتصال مشکوکی مشاهده شد، آن را با روش مناسب اصلاح کنید و پس از سردشدن دوباره بررسی کنید. استفاده بیرویه از هویه برای اصلاح یک اتصال میتواند پد PCB را از سطح برد جدا کند.
در مرحله بعد، برد را از نظر عملکردی بررسی کنید. اگر امکان دارد، پیش از روشنکردن مدار اتصال کوتاه بین خطوط تغذیه و زمین را بررسی کنید. سپس با رعایت نکات ایمنی و روش راهاندازی مناسب، ولتاژهای اصلی و عملکرد بخشهای مدار را بسنجید. در بردهای پیچیده، تست عملکردی باید بر اساس نقشه مدار و شرایط کاری مورد انتظار انجام شود.
یکی از اشتباهات رایج، نصب قطعه در جهت نادرست است. برعکس قرار دادن آیسی یا دیود قطبدار میتواند باعث عملکرد نامناسب مدار یا آسیب قطعه شود. پیش از لحیمکاری، علامت پایه اول و جهت قطعات را با نقشه و علائم PCB تطبیق دهید.
خطای دیگر، ایجاد اتصال سرد یا ناقص است. اگر پایه و پد بهاندازه کافی گرم نشوند، قلع ممکن است اتصال قابلاعتمادی ایجاد نکند. در چنین شرایطی اتصال ممکن است در ظاهر قابلقبول به نظر برسد، اما با حرکت یا تغییر دما دچار قطعی شود.
پل قلع بین پایههای مجاور نیز از مشکلات رایج است، بهخصوص در آیسیهایی که فاصله پایههای کمی دارند. استفاده از مقدار مناسب سیم لحیم، نوک هویه تمیز و فلاکس سازگار میتواند به کنترل این مشکل کمک کند.
همچنین گرمکردن طولانی، فشار زیاد هنگام نصب قطعه و برش پایهها پیش از بررسی اتصالها میتواند به برد آسیب بزند. اگر پس از مونتاژ مدار کار نمیکند، پیش از تعویض قطعات، جهت نصب، اتصال پایهها، وجود پل قلع و پیوستگی مسیرها را بررسی کنید.
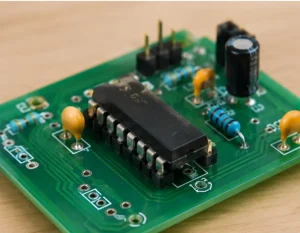
برای رسیدن به مونتاژ باکیفیت، بهتر است مراحل را به ترتیب انجام دهید و پیش از هر مرحله، نتیجه مرحله قبلی را بررسی کنید. انتخاب ابزار مناسب، تمیز نگهداشتن نوک هویه، استفاده کنترلشده از فلاکس و تنظیم دمای متناسب با فرآیند، کیفیت لحیمکاری را بهتر میکند.
قطعات حساس را تا حد امکان برای مدت طولانی در معرض حرارت مستقیم قرار ندهید. اگر یک پایه به چند بار لحیمکاری نیاز دارد، اجازه دهید قطعه و پد خنک شوند و سپس اصلاح را ادامه دهید. در بردهای حساس، رعایت اصول ESD و استفاده از تجهیزات محافظ مناسب نیز ضروری است.
در نهایت، مونتاژ صحیح قطعات الکترونیکی فقط به تمیزی ظاهری برد محدود نمیشود. اتصال مکانیکی محکم، پیوستگی الکتریکی، نبود اتصال کوتاه و عملکرد درست مدار باید در کنار هم بررسی شوند.
 مقاومت 1.2KR 0805 5% SMD
476 تومان مقاومت 100KR 0805 5% SMD
476 تومان
 مقاومت 82R 1206 5% SMD
689 تومان
 پین فیوز فلزی 0.3 میل
2,459 تومان مقاومت 10KR 1206 5% SMD
689 تومان